
Armatúra egyenáramú motor útmutatója: laminálások, tekercsek és mag-összeállítási lehetőségek
Egy átalakító vezeték három 24 V-os állandó mágneses DC hajtóműves motort működtet 1800 ford./perc sebességgel. Nagyjából 4500 üzemóránál az egyik egység láthatóan szikrázni kezd a kefedobozoknál, és ugyanazon terhelés mellett körülbelül 6%-ot veszít a sebességéből. A tekercsek tesztje tiszta. A hiba az armatúrában rejlik: barázdált kommutátor, néhány századmilliméteres excentrikus forgórész az átépítés óta, és az arcuk alig 60%-án kefék be az ágyneműt.
A következtetés először: az armatúra a forgó tekercsegység, amely áramot vezet, levágja a terepi fluxust és nyomatékot állít elő. A kommutátor és a kefék tartják az áramot a megfelelő irányba, amikor a rotor forog. Egy egyenáramú gépben ezeket az alkatrészeket együtt értékelik, nem egyenként. A szoros sorja és a koncentrikusság határain tartott laminálás keveset ér, ha a kommutátor nem kerek, és egy tökéletes kommutátor nem tudja megmenteni a rétegközi rövidnadrágokkal teli köteget.
Az alábbiakban az egyenáramú motor armatúra oldalának gyakorlati képe látható: a mágneses áramkör, a tekercselés, a kommutációs határérték és a mag vásárlásának módja, a minta laminálásától a sorozatszállításig.
Hogyan hoz létre nyomatékot az armatúra, és hol harap a kommutáció
Két összefüggés magyarázza a legtöbb próbapadi mérést egy szálcsiszolt egyenáramú motoron, és mindkettő egyenesen az armatúrára mutat vissza.
- Nyomaték: T ≈ k · Φ · Ia, a mező fluxusa szorozva az armatúra áramával.
- Hátsó EMF: E ≈ k · Φ · ω, amely a fordulatszámmal emelkedik, és az üzemi áramot egy adott tápfeszültségre állítja be.
- Jelenlegi útvonal: táp, kefe, kommutátor szegmens, armatúra tekercs, visszatérő kefe.
- Kommutáció: a kommutátor megfordítja a tekercs áramát, amikor minden tekercs keresztezi a mágneses nullát, így a tekercsáram váltakozik, még akkor is, ha a táplálás DC.
- Armatúra reakció: az armatúra saját magnetomotoros ereje megdönti és gyengíti a főteret és eltolja a semleges tengelyt. Nagy áramerősség esetén a kefe hátsó peremén szikrázik, és amperenkénti nyomatékveszteséggel jelentkezik.
Mágneses áramkör
A forgórész és állórész rétegelt lemezei nem orientált elektromos acélból vannak egymásra rakva, általában 0,35 mm vagy 0,50 mm vastagságban. A vékonyabb mérőeszköz csökkenti az örvényáram-veszteséget, de csökkenti a halmozási tényezőt és növeli a kilogrammonkénti költséget, így ez ritkán jelent ingyenes fejlesztést.
Tekervényes
A réztöltés, a huzalmérő és a végfordulat hossza beállítja az I²R veszteséget. Az F vagy H szigetelési osztály beállítja, hogy mekkora hőtartalékot használhat, mielőtt a tekercs a korlátozó rész.
Kommutáció
A kefe minősége, a rugónyomás, a kommutátor excentricitása és az alámetszés mélysége dönti el a szikrázást. A durván 0,02 mm-nél nagyobb kifutás általában kefezajként jelenik meg, jóval azelőtt, hogy meghibásodásként jelentkezne, ezért a fenti hiba 4500 óránál volt követhető, nem pedig 500 óránál.
Armatúra feszültség vagy terepi szabályozás: Döntse el a vásárlás előtt
A sebességtartomány szabályozási döntés, de korlátozza az armatúra kialakítását. Az alapsebesség alatt használt armatúra feszültségszabályozás nagyjából állandó nyomatékot és széles fordulatot biztosít – ez a szokásos választás szállítószalagokhoz, adagolóhengerekhez és pozicionáló tengelyekhez. Az alapsebesség felett használt térgyengítés nagyjából állandó teljesítményt ad, de a fluxus csökkenésével a kommutációs ráhagyás csökken, és a terepi táplálásnak stabilnak kell maradnia terhelés alatt.
A 20 kHz-es és nagyobb frekvenciájú PWM-hajtások az áram hullámzását és az ezzel járó extra armatúra-fűtést kicsiben tartják; ez alatt ellenőrizze a kefe- és magveszteségeket a tényleges vivőfrekvencián, ahelyett, hogy az adatlapszámot feltételezné. A soros tekercses motorokat nem lehet ugyanúgy térgyengíteni, mert a mező és az armatúra azonos áramerősséggel rendelkezik. Használjon soros hajtásokat vagy ellenállásvezérlést, és fogadja el, hogy a sebességszabályozás lágyabb lesz.
A rotorköteg felépítésének három módja, és mindegyik mennyibe kerül
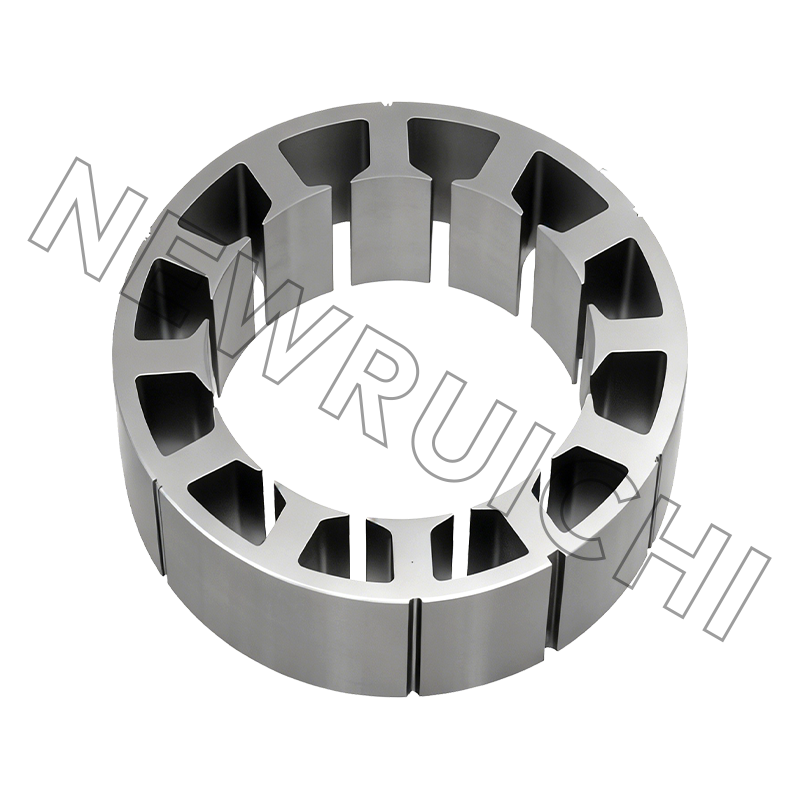
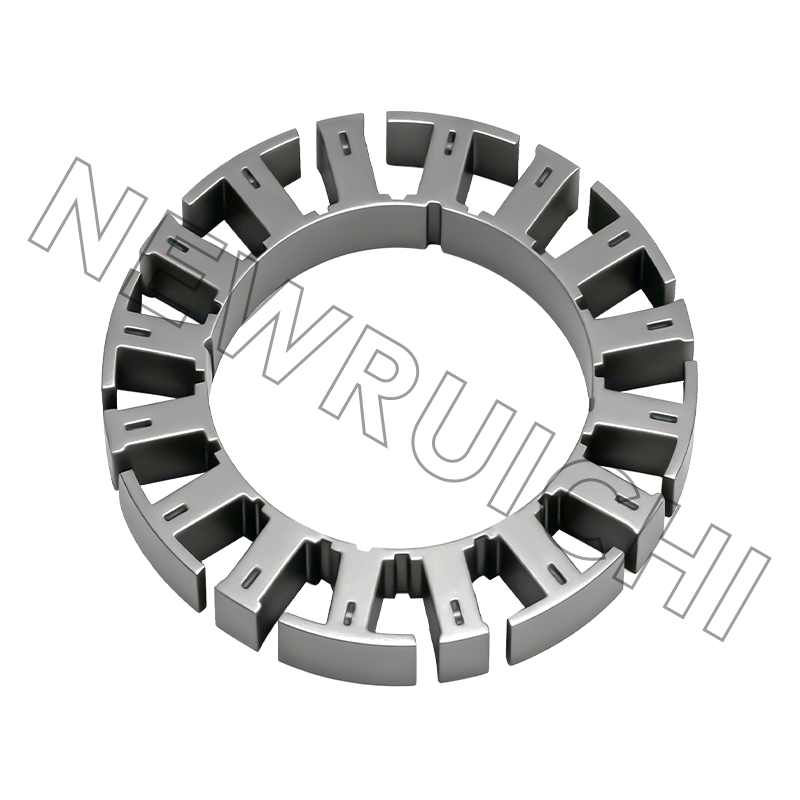
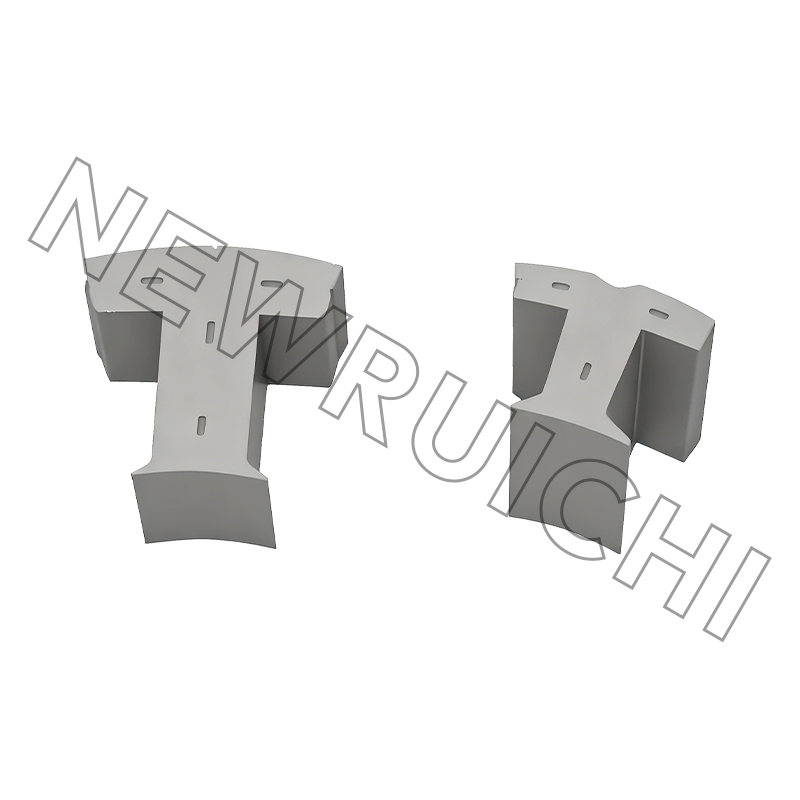
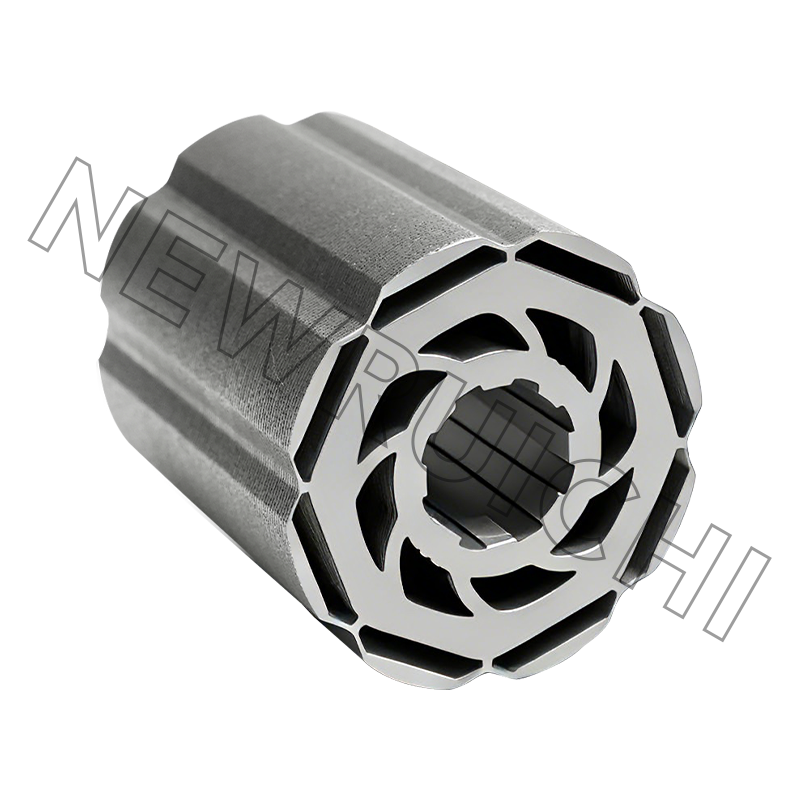
A kompromisszum nem elvont. Az egymásba zárt köteg pénzt takarít meg a szerszámok számára, de a bevágások helyi telítettséget és fém-fém érintkezést hoznak létre. A ragasztós köteg érintetlenül tartja a szigetelőbevonatot, és rendszerint a legalacsonyabb magveszteséget méri, a szerelvények és a kötési idő árán. A hegesztett kötegek között helyezkednek el, és akkor választják ki, ha egy hosszú köteg mechanikai integritása többet számít, mint néhány watt. Ahol a reteszelési geometria a döntő tényező, ott a viselkedése egymásba zárt laminált magok precíziós összeállításoknál érdemes átnézni a rajz kimerevítése előtt.
Ha a terv még nyitott, a rotor és az állórész laminálása a rajzhoz a leggyorsabb módja annak, hogy összehasonlítsa a köteg összeállításait, mielőtt elkötelezi magát.
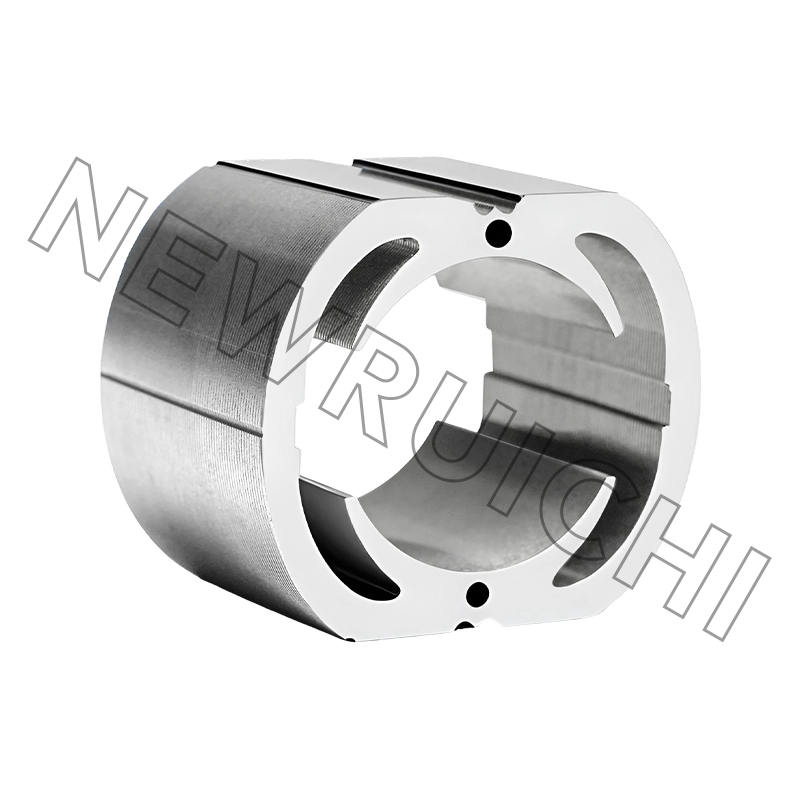
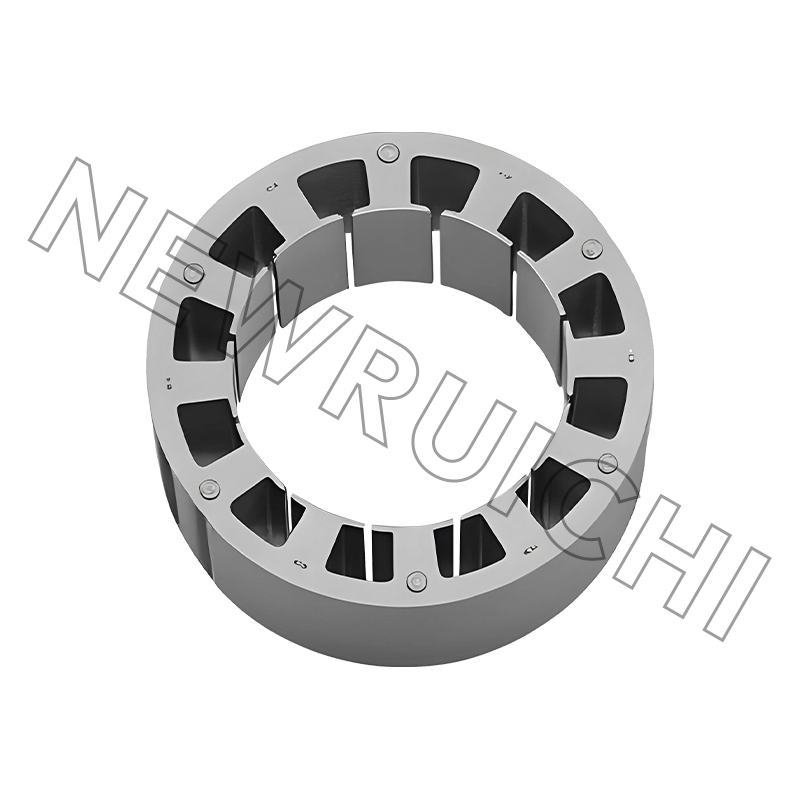 Egyenáramú motor állórész és forgórész laminálása Az egyedi állórész- és forgórész-laminálások támogatják a tervezési fázisú köteg-összehasonlításokat a szerszámozás előtt, segítve ezzel a mágneses veszteség és az összeszerelési illeszkedés értékelését. Termék megtekintése →
Veszteségek, amelyeket nem talál az adatlapon
Egy adatlap egy hatékonysági adatot ad meg egy működési ponton. A veszteségmechanizmusok közötti megosztás dönti el, hogy az armatúra félterhelésnél melegen fut-e, vagy a névleges érték 80%-ánál túlmelegszik.
Jelző osztás egy kis szálcsiszolt egyenáramú motorban névleges terhelés mellett; a tényleges részarányok a fluxussűrűség, a sebesség és az ecsetminőség függvényében változnak.
A rézveszteség az áram négyzetével skálázódik, így 10%-os túlterhelés nagyjából 21%-kal több hőt ad a tekercsben. Ezért ritkán fordulnak elő kefe- és tekercshibák a címkén feltüntetett áramerősség mellett. A magveszteséget a fluxussűrűség, az acélmérő és az interlamináris zárlatok száma rögzíti, ami azt jelenti, hogy a karcos bevonatú köteg terhelés nélkül is felmelegszik – hasznos diagnosztika, ha az összeszerelt motor alapjáraton forog.
Ahol a Brushed DC Armatures még mindig nyer
A szálcsiszolt DC nem mindenhol örökölt. Ott tart, ahol a kétvezetékes csatlakozás, a nagy indítónyomaték és az alacsony költségű hajtás meghaladja az időszakos kefe karbantartását.
A tipikus csiszolt egyenáramú armatúra-igény indikatív felosztása, nem piaci tanulmány.
Minden szegmens másképp feszíti az armatúrát. Az autóipari segédberendezések a termikus ciklust és a vibrációt, az orvosi és mobilitási egységek az akusztikus zajt és a kommutátorfilm stabilitását, az elektromos szerszámok pedig a csúcsáramot büntetik. Az egynek megfelelő köteg ritkán felel meg mindháromnak az acélminőség vagy az építési mód megváltoztatása nélkül.
A mag vásárlása: tűréshatárok, tesztek és az Ön által hordozott kockázatok
| Jellemző | Tipikus követelmény | Miért számít |
|---|---|---|
| Lamináló sorja magassága | 0,05 mm vagy kevesebb; 0,03 mm szűk kötegeknél | Rövidre zárja a szomszédos laminálásokat, és növeli a magveszteséget |
| A rotor külső átmérője és a tengely furata | Rajzonként általában ±0,05 mm | Beállítja a légrést és a tengely illeszkedését; az excentricitás rezgésként jelenik meg |
| Verem hossza | Jellemzően ±0,2 mm | Módosítja a fluxus- és nyomatékállandót egységenként |
| Halmozási tényező | 0,95-0,98 a felépítéstől függően | Az alacsonyabb tényező több rezet jelent ugyanazon nyomaték mellett |
| Interlamináris szigetelés | Nincs látható bevonat sérülés | A karcos bevonat rövidnadrágot és helyi forró pontokat hoz létre |
| Ferde szög | Rajzonként általában egy nyílásköz | A helytelen ferdeség növeli a fogaszási nyomatékot és hallható zajt |
| A kommutátor lefutása összeszerelés után | 0,02 mm vagy jobb | Közvetlenül szabályozza a szikrázást és a kefe élettartamát |
A vásárlási kockázat tényleges felhalmozódása a sorsolás előtt van. Öt kudarc okozza a legtöbb vitát:
- Az acélminőség egy olcsóbb, nagyobb veszteséggel járó, nem orientált minőséggel helyettesített.
- Hegesztési fröccsenő vagy újbóli reteszelések, amelyek ellaposítják a köteget és rövidre zárják a laminálást.
- A bevonat sérülése a köteg ragasztása előtti tömeges kezelés következtében.
- Az izzítatlan anyagot szállítjuk, amely egyetlen méret megváltoztatása nélkül növeli a magveszteséget.
- Egy veremben keverednek a tételek, amelyek egységenkénti szóródásként jelennek meg az aktuális húzás során.
A kötetes programok esetében a kész köteg vásárlása a laza lapok helyett a beszállítóra hárítja ezeket a kockázatokat, és eltávolítja a köteg hosszának változását az összeszerelő sorról.
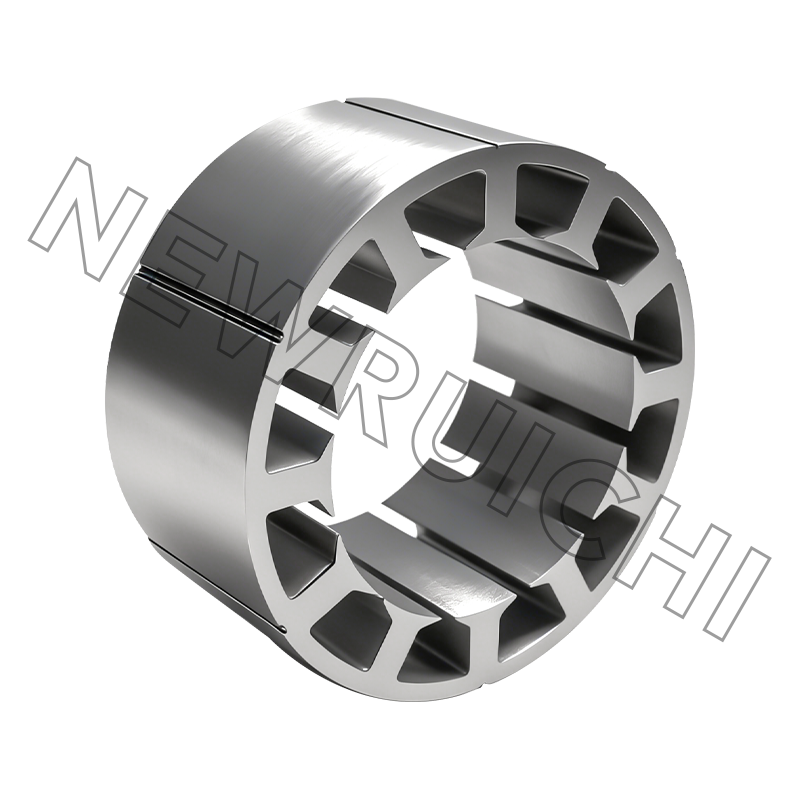
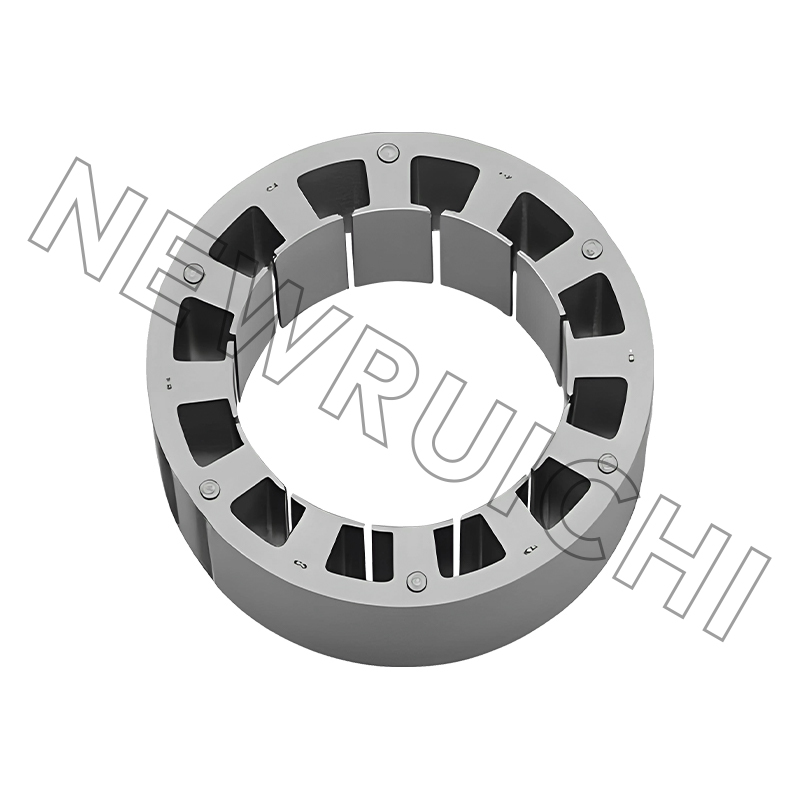 Egyenáramú motor állórész és forgórész magegységei A kész laminált mag-szerelvények megfelelnek a volumenmotoros programoknak azáltal, hogy a halmozási kockázatot a szállítóra hárítják, és csökkentik a köteghossz-ingadozást az összeszerelősoron. Termék megtekintése →
A mintától a sorozatig: egy sorozat, amely megállja a helyét
1. Rajz és acél áttekintése.
Bármilyen anyag vágása előtt ellenőrizze a méretet, a minőséget, a bevonat tömegét és a köteg felépítését.
2. Lézerrel vágott minták.
Néhány száz darab, szerszám nélkül szállították, amíg a tervezés még mozog.
3. Stack and bond próba.
Mérje meg az elért halmozási tényezőt és a köteg hosszát a rajzhoz képest.
4. Illesztési, centrifugálási és termikus teszt.
Légrés, lefutás, hőmérséklet-emelkedés névleges terhelés mellett és a kefe viselkedése a kommutátornál.
5. kötet szerszámozás.
Bélyegző szerszám vagy lézeres köteg, amelyik megfelel a mennyiségnek és a változás kockázatának.
6. Első cikk és dokumentáció.
Méretjelentés, anyagigazolások és PPAP, ha a program autóipari.
A lézerrel vágott minták lehetővé teszik az acélminőség-változtatás tesztelését is, mielőtt a sajtolószerszámhoz alkalmaznák. Az alacsonyabb magveszteséget mérő 0,35 mm-es fokozat indokolhatja vagy nem indokolja a kilogrammonkénti többletköltséget, és a verempróba egy hét, nem pedig egy negyed alatt válaszol erre a kérdésre.
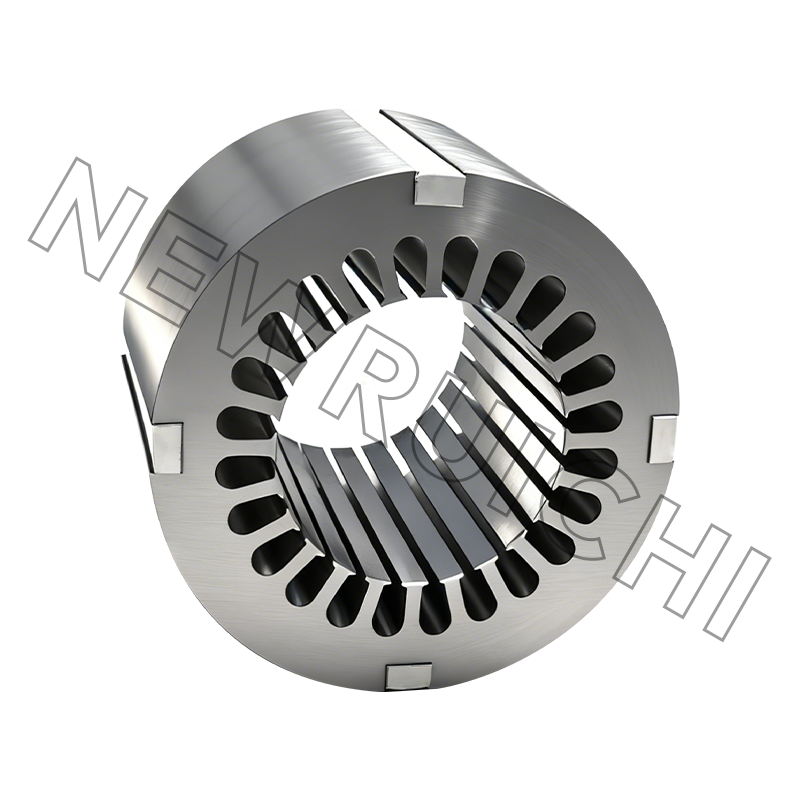
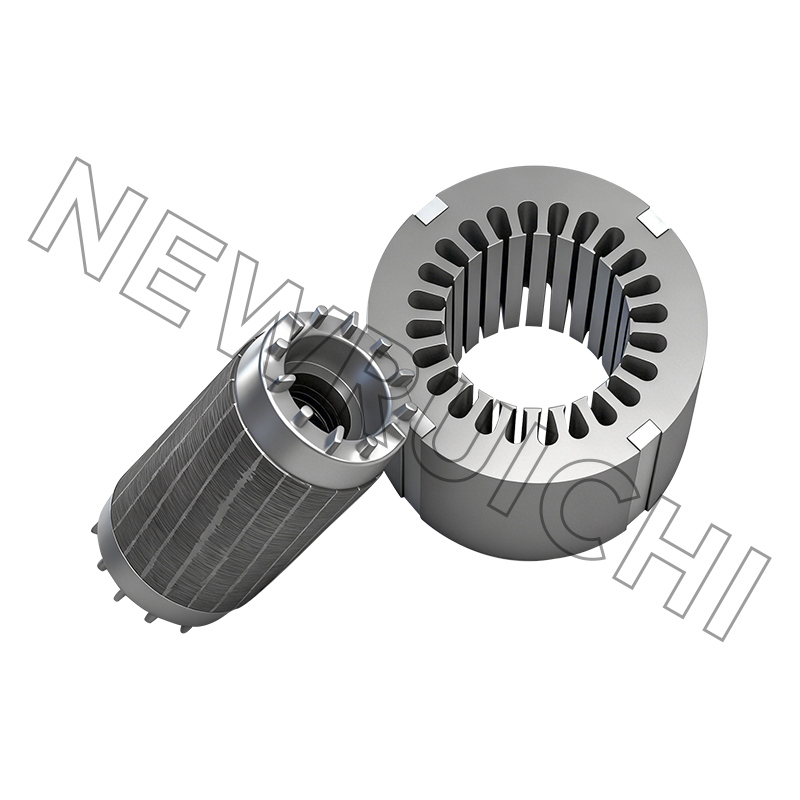
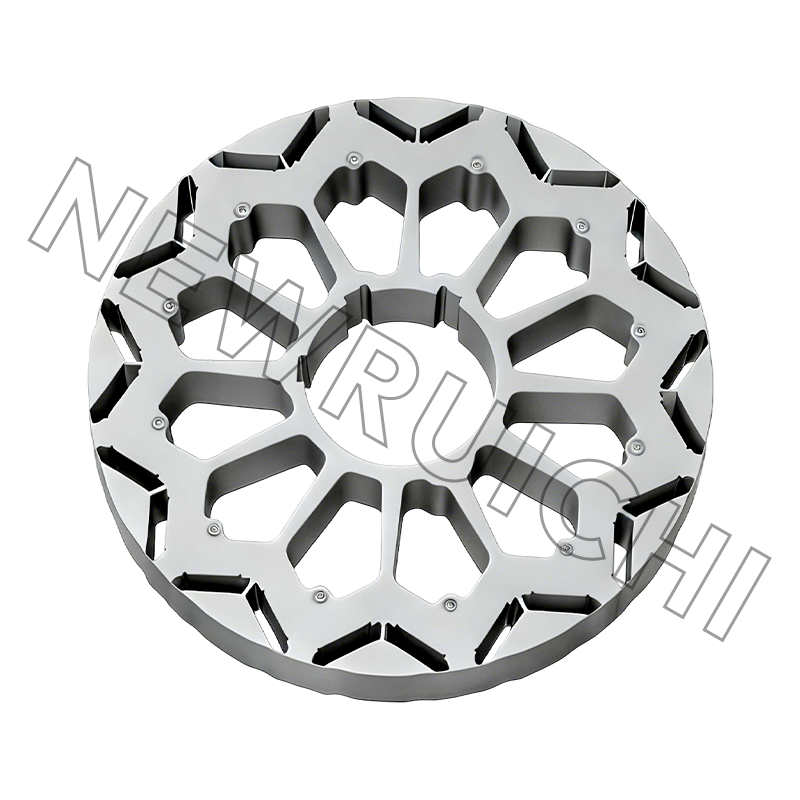
 Lézerrel vágott állórész és rotor laminálási minták Az egyedi lézerrel vágott laminált minták támogatják a korai motortervezési ellenőrzéseket és az acélminőségű próbákat a szerszámok lekötése és a mennyiségi gyártás előtt. Termék megtekintése →
A mintavételi szakaszon túl a laminálás és a mag gyártási útvonala – az acél hasítása, sajtolása vagy lézervágása, izzítás, ahol előírják, egymásra rakás reteszeléssel, ragasztóval vagy hegesztéssel és végső ellenőrzés – az a hely, ahol a szállítási határidők nyernek vagy elvesznek. Ezt az áramlást az első rendelés előtt érdemes végigjárni a szállítóval, nem utána.
Karbantartási és megfelelőségi megjegyzések
- Vizsgálja meg a keféket a várható kopási élettartam felénél, ne a meghibásodáskor.
- Az egységes csokoládé színű kommutátorfilm egészséges; foltos fólia szennyeződésre vagy rossz minőségű kefeminőségre utal.
- Tartsa a rugónyomást a specifikációban. Alacsony nyomás mázassá teszi a kommutátort, a magas nyomás gyorsan koptatja a keféket.
- Tisztítsa meg a tekercsszigeteléssel kompatibilis oldószerrel; a szénpor vezet.
- Az egymásra helyezett magokat szárazon és becsomagolva tárolja, mert a rétegközi rozsda pontosan úgy viselkedik, mint az elektromos rövidzárlat.
A megfelelőségi oldalon az autóipari programok motormagjai általában az IATF 16949 minőségbiztosítási rendszerben, az általános ipari magok az ISO 9001, a hegesztett vázak és alapok pedig az ISO 3834 szerint, az ISO 14001 szerinti környezetvédelmi vezetés mellett kevésbé számítanak ezeknek a tanúsítványoknak.
Ezek egyike sem bonyolítja az armatúrát. Speciálissá teszi: acélminőség, kötegfelépítés, sorjakorlát, kommutátor kifutás. Rendezze ezt a négyet, és a 4500 órás szikrázási probléma többé nem marad rejtély.
E-mail címét nem tesszük közzé. A kötelező mezők * jelzéssel vannak ellátva

 Email: [email protected]
[email protected]
[email protected]
 Telefon/Telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Szerzői jog © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Állórész- és forgórészmag-gyártók
